
液压缸使用与维修之--提高液压缸寿命的途径
提升液压缸寿命需从使用防护、密封设计、配件选型与制造工艺四方面着手。加装过滤与防尘装置可减少颗粒侵入,组合密封与混合密封能增强耐磨与自动补偿,镀后磨光和滚压加工…
1 在使用方面,应增加防止污染物侵入的措施
应采取有效措施控制污染物的侵入,如在油箱呼吸孔增装高效能的空气滤清器、新油必须过滤等外,还必须提高液压缸自身的抗污染能力。污染严重的环境下更要注意,如井下用液压缸应采用氟橡胶(FRM)和丁腈橡胶(NBR)防尘圈,地面机械液压缸应采用丁腈橡胶防尘圈;自卸车、工程机械、工作平台及其它设备的液压缸的进油口处增加过滤装置,而为了减少进油阻力,应尽量提高(增大)其过流面积,这样可有效地减少来自系统的颗粒污染。
2 设计方面,改进密封
采用组合式密封和混合密封相结合的密封形式(结构),如在EQ3092自卸车液压缸中,活塞的密封形式改为图4-7,液压缸的寿命将显著延长。
图4-7 活塞的密封形式
1.耐磨环(导向环) 2.滑环式密封圈:3.“O”形圈
耐磨环和滑环的材质一般为聚四氟乙烯+石墨,因纯聚四氟乙烯容易产生塑性蠕变,仅适用于低压、低耐磨性的工况。如果所用的密封圈为加石墨填充剂后形成的复合材料,性能可得到有效的改善,抵御塑性蠕变的能力提高2~3倍,由负荷作用引起的初始变形降低30~60%:刚性提高2~3倍:受热尺寸稳定性增加2倍,硬度增大l0~15%。图4-7中“O”形圈的弹性力使密封滑环紧贴密封表面,产生密封压力实现密封。当内部液压压力增大时,会使“O”形圈进一步变形挤压滑环,从而增大密封压力,提高密封性能。该结构具有摩擦系数低、耐磨性好,并有自动补偿磨损和能吸收油缸内的硬质颗粒的特点,而且能够完全密封。如果活塞杆的密封采用“O”形圈+Yx形密封圈混合,如图4-8。
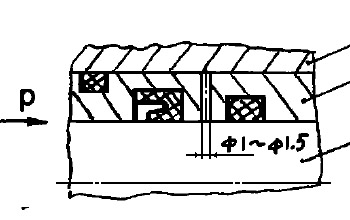
图4-8 “O”形圈+Yx形密封圈混合
1.缸体 2.导向套 3.活塞杆
为了防止在Yx形密封和“O”形圈之间造成内压,应在其中间加工 ~ 的放气孔。使用经验表明,当活塞杆退回时,存在于两密封件问的“漏油”(低压使用的油膜积聚)均被带回缸体内,没有漏液通过小孔流出。采用该结构,不管液压缸处于何工况,活塞杆的油膜都能控制在最小的程度。“O”形圈的压缩量(动密封)一般控制在其截面尺寸的10%左右。
3 配件的选择方面
密封件的材质、形状、压缩量对液压缸的使用寿命、工作效率影响很大,除要求有可靠的密封外,还应有较长的使用寿命和少的摩擦损失。目前全国密封件生产厂家很多,选择质量可靠稳定的优质密封件也是至关重要的。
4.制造加工方面
活塞杆表面镀铬后,应将镀后抛光改为镀后磨光的方法。这虽然需要增加磨前的镀层厚度(一般直径方向增加0.02左右),但能很好的清除镀铬缺陷,而且考验了镀层的结合力。另外,由于磨削表面的微观不平,波谷可贮存润滑油,既提高耐磨,又可延长使用寿命。如套筒缸产品,采用镀后抛光和镀后磨光的使用寿命就有很大的差距,特别是大批量生产更明显。严格清理机械构件的飞边、毛刺,特别是密封沟槽处的棱边,微小金属毛刺,严格组装前清洗。缸体内孔的光整加工采用滚压,能显著地提高缸体表面的疲劳强度和抗应力腐蚀性能。摩擦副表面的粗糙度一般控制在Ra0.4~0.8之间。
知识要点摘要
- 提高寿命的第一道防线是控制污染物侵入,而非事后更换密封件
- 污染严重工况应按环境分档选防尘圈:井下用氟橡胶与丁腈橡胶,地面机械用丁腈橡胶
- 在液压缸进油口加装过滤装置并增大过流面积,可显著减少系统颗粒污染
- 密封改用组合式与混合式结构,兼顾低摩擦、耐磨与自动补偿磨损
- 耐磨环与滑环材质以聚四氟乙烯加石墨填充为宜,纯聚四氟乙烯仅适用于低压低磨工况
核心技术总结
延长液压缸寿命要从使用、设计、配件、制造加工四个环节同时下手,核心矛盾是污染物侵入。使用环节应在油箱呼吸孔加装高效空气滤清器、新油必须过滤,并按工况分档选择防尘圈材质:井下用液压缸采用氟橡胶与丁腈橡胶防尘圈,地面机械采用丁腈橡胶防尘圈;在进油口增加过滤装置时须同步增大过流面积以降低进油阻力。设计环节应把密封改为组合式与混合式结构,以聚四氟乙烯加石墨填充的耐磨环与滑环替代纯聚四氟乙烯,其抗塑性蠕变能力与尺寸热稳定性明显改善。
属地应用场景
西南地区矿山、井巷与水电工程工况粉尘浓度高、湿度大,颗粒污染与锈蚀往往同时发生。本地设备在防尘圈选型上应偏向耐磨与耐水解材质,并适当缩短呼吸器滤芯与液压油过滤器的更换周期;对长期露天作业的工程机械,进油口过滤装置的过流面积需留足余量,以免高原山区低温时油液黏度上升导致吸油阻力过大。